
Lipnja 18, 2026
Kako izmjeriti pocinčani redukcijski T-komad?
Za ispravno mjerenje pocinčanog NPT T-spoja s četvrtastim rubom i redukcijskim profilom , prvo morate pronaći njegova tri najvažnija otvora: dva kraja cijevi i jedan izlaz ogranka. Da biste saznali koje su veličine potrebne, poput 2,5 cm x 2,5 cm x 1,5 cm, upotrijebite kalibrirana pomična mjerila za mjerenje vanjskog promjera na svakom otvoru, a zatim usporedite ta mjerenja s tablicama nominalnih veličina cijevi. Koristite NPT mjerače navoja za provjeru navoja i provjerite je li konus ispravan. Izravno izmjerite ravnost i debljinu ruba kako biste bili sigurni da brtvene površine zadovoljavaju tolerancije ASME B16.3 i da sprječavaju curenje tijekom ugradnje.
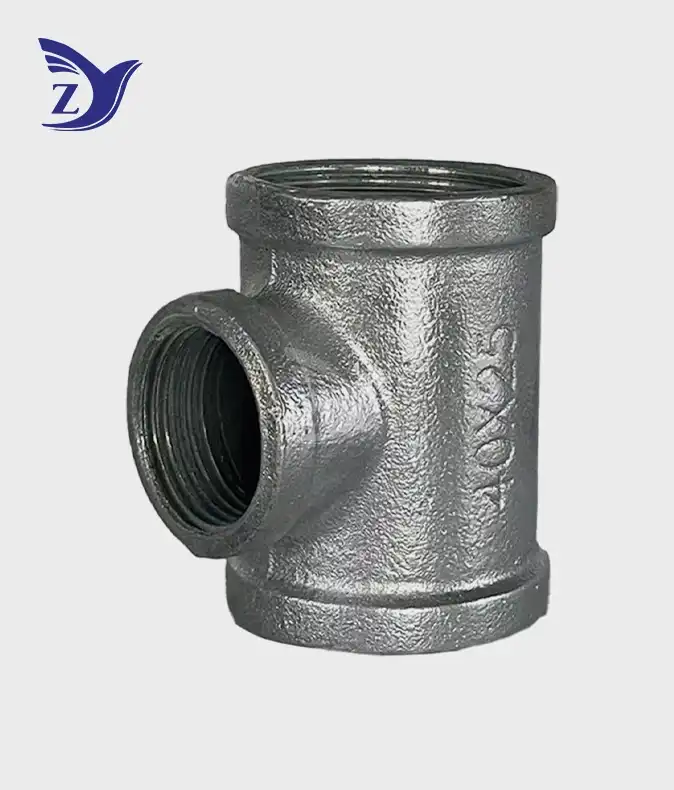
Razumijevanje pocinčanih redukcijskih T-komada i njihove važnosti
Kad prolazim kroz industrijske objekte, poput protupožarnih sustava ili gradskih vodovoda, postoji jedan dio koji se uvijek ističe kao važan za pouzdanost sustava: navojni redukcijski T-komad. Ovi spojevi otporni na koroziju koriste se kao važne točke grananja u vodovodnim, plinskim i HVAC cjevovodima, ali odabir pravog ovisi o točnim mjerenjima.
Po čemu se NPT T-spojevi s pravokutnim rubom razlikuju?
Dizajn pocinčanih T-spojeva s četvrtastim NPT prirubnicama razlikuje se od standardnih okruglih spojnica jer ima ojačanu, trakastu geometriju na otvorima navoja. Ravna površina olakšava korištenje ključa tijekom ugradnje, a timovi za održavanje mogu primijeniti veći moment bez deformiranja dijela. Funkcija "redukcije" uklanja potrebu za odvojenim čahurama ugradnjom prijelaza promjera izravno u tijelo T-spoja. Na primjer, konfiguracija 1½" x 1½" x ¾" spaja dvije glavne linije dok se grana na manji izlaz u istom dijelu.
NPT pocinčani T-spojevi za cijevi s kvadratnim rubom izrađeni su od kovanog željeza koje zadovoljava standarde ASTM A197 i vruće su pocinčani prema standardima ASTM A153. Sloj cinka stvara metaluršku vezu debljine više od 85 mikrona. To sprječava oksidaciju metala na vlažnim mjestima i galvansko hrđanje u sustavima s miješanim metalima. Ovaj postupak čini proizvod puno trajnijim od opcija koje nisu premazane, posebno kada se postavlja vani ili je izložen kemikalijama.
Zašto precizno mjerenje sprječava skupe kvarove?
Vidio sam kako pogrešna mjerenja tijekom nabave uzrokuju mnogo problema, uključujući kašnjenja u isporuci zamjenskih dijelova, zastoje za instalacijsku ekipu i mogućnost curenja sustava ako se spojnice koje ne odgovaraju uguraju na svoje mjesto. Jedan graditelj protupožarnih prskalica jednom je rekao kako je pogreška od ⅛" u veličini ogranka značila da se cijela instalacija crpne stanice morala ponoviti, što je trajalo tri dana i koštalo puno novca u radu.
Osiguravanje točnosti mjerenja važno je za poštivanje projektnih zahtjeva i industrijskih standarda poput NFPA 13 za protupožarne sustave. Kada se mjerenja točno podudaraju s inženjerskim crtežima, instalacija teče glatko, ispitivanje tlaka prolazi iz prvog pokušaja, a integritet sustava ostaje isti tijekom cijelog njegovog operativnog vijeka. Ako su mjerenja netočna, promjene na terenu ili hitne narudžbe uzrokuju kašnjenja i koštaju više novca.
Ključne dimenzije za mjerenje na pocinčanom redukcijskom T-komadu
Kada znate koje su mjere najvažnije, možete preusmjeriti kupnju od nagađanja do preciznog inženjerstva. Svaka dimenzija igra drugačiju ulogu u tome koliko je sustav dobar i kompatibilan s drugim sustavima.
Promjeri ulaza i izlaza glavnog kanala
Dva glavna otvora koja čine ravni put protoka pocinčanih NPT T-spojeva s kvadratnim rubom i redukcijskim navojem potrebno je izmjeriti na najširem dijelu navoja. Oznake veličine cijevi poput "1 inč" ne pokazuju stvarne veličine; "NPS" iz povijesnih razloga označava "približni unutarnji promjer". Na vrhu navoja, NPT spoj od 1 inča ima vanjski promjer od oko 1.315 inča.
Postavite čeljusti vašeg pomične mjere okomito na os spojnice i izmjerite preko vrhova vanjskog navoja. Zapišite vanjski promjer, a zatim provjerite nominalnu veličinu u tablicama za pretvorbu NPS-a. Ovim korakom izbjegava se zabuna kada fizička mjera od 2.375 inča odgovara NPS nazivnoj vrijednosti od 2 inča. Ispravna interpretacija osigurava da spojnica odgovara vašim postojećim specifikacijama cjevovoda.
Procjena promjera izlazne grane
Funkcija redukcije temelji se na ovoj trećoj rupi, koja je obično manja od krajeva cjevovoda. Redukcijski T-komad dimenzija 2" x 2" x 1" ima dva priključka od 2 inča i jednu granu od 1 inča. Za to se koristi u industrijskim vodovodnim i plinskim cjevovodima za grananje.
Za mjerenje ovog izlaza upotrijebite istu metodu s kaliperom, no budite posebno oprezni ako se grana proteže pod savršenim kutom od 90 stupnjeva. Neke redukcijske postavke koriste format 2" x 1½" x 1", ali čak su i krajevi cijevi različitih veličina. Prije narudžbe provjerite oznake orijentacije na spoju ili slike dobavljača kako biste vidjeli koja mjera odgovara kojoj rupi.
Ravnost kvadratne površine i debljina ruba
Za postavke s visokim okretnim momentom, spojnice s ravnim rubom su bolje jer svaki otvor ima ojačanu traku koja im daje mehaničku prednost. Koristite čeljusti za mjerenje širine ravne površine; ova veličina obično se kreće od 0.5 do 0.75 inča, ovisno o veličini spojnice.
Preciznim ravnalom provjerite ravnost preko četvrtaste površine. Bilo kakvi razmaci pokazuju znakove savijanja ili nedostataka u lijevanju koji smanjuju učinkovitost brtvljenja. Debljina ruba, mjerena od površine trake do korijena navoja, trebala bi ostati ista po cijelom obodu. Razlike pokazuju znakove proizvodnih nedostataka koji bi mogli uzrokovati pucanje tijekom ugradnje.
Nacionalni standardi za mjerenje navoja cijevi
Koristite poseban NPT mjerač navoja - ovi precizni alati imaju i "Go" i "No-Go" krajeve koji su postavljeni prema standardima ASME B1.20.1. Konus 1:16 u navojima stvara mehaničko brtvljenje koje sprječava curenje bez brtvi.
Mjerač koraka navoja "Go" trebao bi se glatko uvrtati u spojnicu za određeni broj okreta (obično 3-5 okreta, ovisno o veličini), dok bi se strana "No-Go" trebala zaustaviti nakon samo jednog okreta. Time se osigurava da su konus, korak navoja (broj navoja po inču) i dubina navoja ispravni. Mjerač koraka navoja provjerava TPI ocjenu, koja iznosi 27 TPI za veličine od ⅛" do ¾" i 8 TPI za veličine od 3" i više.
Korak-po-korak vodič: Kako pravilno izmjeriti pocinčani redukcijski T-komad?
Sustavno mjerenje uklanja sumnju i povećava povjerenje u odluke o kupnji. Predlažem da slijedite ovaj redoslijed kada tražite dijelove koji odgovaraju onome što je naručeno ili provjeravate odgovaraju li isporučeni dijelovi onome što je naručeno.
Osnovni alati i sigurnosne mjere
Prije nego što počnete, provjerite imate li precizno ravnalo, čelična ravnala ili mjerne trake, digitalna pomična mjerila s podjelom od najmanje 0.001 inča i NPT mjerače navoja u odgovarajućim veličinama. Pri radu s cinkovim dijelovima nosite rukavice koje vas neće porezati jer ponekad još uvijek imaju oštre rubove od proizvodnog procesa.
Dijelove postavite na stabilnu površinu i radite na dobro osvijetljenim mjestima. Sloj cinka je siguran, ali može ostaviti tragove na vašim rukama i alatima, stoga držite čiste krpe pri ruci. Kada mjerite dijelove odmah nakon dodirivanja, nemojte odmah koristiti pomično mjerilo jer ostaci cinčanja mogu promijeniti rezultate za nekoliko tisućinki inča.
Postupak mjerenja otvora cijevi i ogranaka
U većini slučajeva, jedan od krajeva navoja je najbolje mjesto za početak. Žičana četka može se koristiti za uklanjanje zaštitnog sloja ili prljavštine s navoja. Postavite čeljusti čeljusti preko vanjskog promjera navoja, pazeći da dodiruju vrhove navoja umjesto korijena. Izvršite tri mjerenja na tri različite točke rotacije, a zatim ih usrednjajte kako biste uzeli u obzir male razlike u načinu izrade dijelova.
Pratite ovu dimenziju, a zatim to ponovite za otvor drugog kruga. Ako su T-komadovi "ravni" (ne reducirajući), izmjerite oba kraja odvojeno kako biste bili sigurni da su isti. Pomaknite se do izlaza grane i zabilježite mijenja li se položaj njezine osi gdje ide mjera. Nekim tehničarima je lakše izmjeriti otvore grane kada ih gledaju sa strane umjesto ravno.
Koristeći uobičajene referentne tablice, promijenite sve mjere vanjskog promjera cijevi na njezinu nominalnu veličinu. Mjera vanjskog promjera od 1.660 inča znači NPS od 1¼ inča, a mjera od 2.375 inča znači NPS od 2 inča. Umjesto da se oslanjate na pamćenje tijekom nabave, odmah zapišite te promjene.
Provjera geometrije kvadratne površine
Zapišite širinu kvadratnog pojasa na svakoj rupi zajedno s mjerenjem u koracima od 0.01 inča. Ravnalo možete pomicati po ravnoj površini na tri različita načina: vodoravno, okomito i dijagonalno. Svaki uočljivi svjetlosni razmak veći od 0.005 inča znak je neprihvatljivog odstupanja nagiba.
Da biste pronašli debljinu ruba NPT pocinčanih T-spojeva s kvadratnim rubom , izmjerite vanjsku površinu traka i uklonite dubinu korijena navoja. Da biste to učinili, morate staviti jednu čeljust pomične mjere unutar navojne rupe u korijenu navoja, a drugu čeljust na vanjsku stranu kvadratne površine. Debljina koja ostaje ista (unutar 0.020 inča) znači da je odljevak dobre kvalitete i ima dovoljnu strukturnu potporu.
Testiranje i dokumentacija zahvata niti
Odaberite NPT mjerač navoja koji odgovara standardnoj veličini koju ste izmjerili. Za mjerač navoja upotrijebite lagano strojno ulje. Zatim ručno uvrnite kraj "Go" u spojnicu. Brojite okrete dok ne osjetite porast otpora. Za većinu veličina to bi se trebalo dogoditi između 3.5 i 5.5 okreta.
Odmah provjerite mjerač "No-Go". Trebao bi se uključiti za manje od jednog punog okreta, a zatim zaustaviti. Ako se mjerač "Go" prebrzo zaustavi ili navoji "No-Go" uđu do kraja, spojnica ne zadovoljava standarde ASME B1.20.1 i mogla bi propuštati tijekom upotrebe.
Zapišite datum mjerenja, opis spoja (materijal, završna obrada, raspored), sva mjerenja, rezultate mjerenja navoja i imena inspektora. Prije nego što odobrite narudžbu ili preuzmete isporuku, usporedite ove brojke sa standardnim listovima dobavljača. Ova dokumentacija je vrlo korisna ako postoje neslaganja oko toga koliko dobro dva dijela funkcioniraju zajedno.
Zaključak
Dosljednim mjerenjem promjera prolaza i ogranaka NPT pocinčanih T-cijevnih spojnica s kvadratnim rubom, provjerom geometrije kvadratne površine i ispitivanjem sukladnosti navoja, možete osigurati da će novi sustavi raditi s onima koji su već na mjestu i izbjeći skupa kašnjenja u instalaciji. Kombinacija vrućeg pocinčavanja i ojačanja kvadratnim rubom pruža otpornost na koroziju i mehaničku izdržljivost, što podržava odabir visokokvalitetnih dijelova. Kada se disciplina mjerenja kombinira s kvalitetnom proizvodnjom i pouzdanim dobavljačima, industrijski projekti cjevovoda glatko prolaze od projektiranja do desetljeća operativne upotrebe, štiteći i kratkoročne proračune i dugoročne troškove održavanja.
Česta pitanja
Koji su alati neophodni za precizno mjerenje NPT redukcijskih T-komada?
Za točna mjerenja vanjskog promjera potrebna su digitalna pomična mjerila s rezolucijom od 0.001 inča. NPT mjerači navoja, uključujući tipove "Go" i "No-Go", osiguravaju da navoj zadovoljava standarde ASME B1.20.1, što sprječava curenje uzrokovano netočnim konusom ili korakom navoja. Precizno ravnalo provjerava ravnost kvadratne površine, a mjerači koraka navoja potvrđuju ispravan broj navoja po inču. Ove alate možete nabaviti od industrijskih dobavljača za 100 do 300 dolara, a oni se isplate izbjegavanjem samo jedne narudžbe pogrešne veličine.
Razlikuje li se pristup mjerenju između dizajna četvrtastog i okruglog lica?
Vanjski promjer i mjere navoja isti su za oba stila jer oba slijede iste NPT specifikacije i konvencije nominalnih veličina. Kako biste bili sigurni da je četvrtasta površina ravna, morate upotrijebiti ravnalo i izmjeriti širinu trake. Za okrugle spojnice s perlicama, koje nemaju ravnu površinu, umjesto toga biste izmjerili polumjer perlaste armature. Ispitivanje zahvata navoja isto je za oba stila jer je jedina razlika vanjska površina za hvatanje, a ne unutarnji navoj.
Kako cinčanje utječe na dimenzije i ugradnju?
Vruće pocinčavanje dodaje oko 3 do 6 tisućinki inča vanjskim površinama zbog cinkovog premaza. Ovo malo povećanje ne utječe na navojni spoj jer tolerancije konusa NPT-a dopuštaju takve razlike. Međutim, ako vješalice ili nosači cijevi imaju vrlo male razmake, možda će trebati uzeti u obzir ovu debljinu premaza. Tijekom ugradnje, cinkova površina olakšava navojni spoj nego kod golog željeza jer je maziva. S druge strane, zavarivanje pocinčanih spojnica oslobađa otrovne pare cinkovog oksida i oštećuje toplinsku obradu temperiranog željeza, što čini spojeve sklonijima lomljenju.
Surađujte s tvrtkom Zhiyuan Malleable Steel za pouzdane NPT pocinčane T-cijevne spojnice s pravokutnim rubom i redukcijskim profilom
Točna mjerenja ne znače ništa bez pouzdanog dobavljača pocinčanih NPT T-cijevnih fitinga s četvrtastim rubom koji podržava vaše projekte. Zhiyuan Malleable Steel donosi 18 godina iskustva u lijevanju i godišnji kapacitet od 30,000 tona za vaše potrebe nabave. Naši proizvodni procesi certificirani prema ISO 9001, CE/UL/FM certifikati i sveobuhvatna kontrola kvalitete - od mjerenja navoja do hidrostatičkog ispitivanja - osiguravaju da svaki fiting zadovoljava ASTM i ASME standarde. Bez obzira trebate li standardne zalihe isporučene u roku od nekoliko sati ili prilagođene konfiguracije razvijene putem naših ODM/OEM usluga, naš tehnički tim od 38 članova pruža stručnost koju vaše složene instalacije zahtijevaju. Kontaktirajte nas na q1236800000@gmail.com ili posjetite zymalleablepipefitting.com kako biste razgovarali o svojim specifikacijama s iskusnim stručnjacima. Kao vodeći proizvođač pocinčanih NPT T-cijevnih fitinga s četvrtastim rubom, zamjenjujemo neizvjesnost pouzdanošću, štiteći vremenske rokove i proračune vašeg projekta kroz dosljednu kvalitetu i brzu uslugu.
Reference
1. Američko društvo strojarskih inženjera. (2020). ASME B16.3: Navojni spojevi od temperiranog željeza - klase 150 i 300. New York: ASME Standards Publishing.
2. ASTM International. (2019). ASTM A197: Standardna specifikacija za kovani željezni lijev za kupolnu industriju. West Conshohocken: ASTM Publishing.
3. ASTM International. (2021). ASTM A153: Standardna specifikacija za cinkovu prevlaku (vruće uranjanje) na željeznim i čeličnim hardverskim proizvodima. West Conshohocken: ASTM Publishing.
4. Nacionalno udruženje za zaštitu od požara. (2022). NFPA 13: Standard za ugradnju sustava prskalica. Quincy: NFPA publikacije.
5. Američki nacionalni institut za norme. (2018). ANSI/ASME B1.20.1: Cijevni navoji, opća namjena (inčni). Washington: ANSI Standards Distribution.
6. Udruga galvanizera. (2020). Vruće pocinčavanje za zaštitu od korozije čeličnih proizvoda: Sveobuhvatni tehnički vodič. Birmingham: Izdavačka kuća Udruge galvanizera.
Poruka na mreži
MOŽDA vam se sviđa
Proizvođač visokokvalitetnog namještaja
Klasa 300 Vruće pocinčani T-spoj od kovanog željeza jednake veličine
NPT pocinčani koljeni cijevni fitinzi s kvadratnim rubom od 90° s NPT profilom
Vruće pocinčani zaobljeni rub BSPT koljeno 90°
NPT crni spojni spojevi 330
NPT crni okrugli muško-ženski koljeni spojevi za cijevi od 90°
NPT crni spojni spojevi 340
Vruće pocinčani koljeni spoj cijevi od 90° bez glavčine
NPT crni T-spojnici od kovanog željeza