
Feb 28, 2026
Prucessu di trattamentu termicu per a ghisa malleabile
Prucessu di ricottura per e parti di ghisa malleabile
A ricottura di pezzi di ghisa malleabile implica u riscaldamentu di a billetta di ghisa bianca in un mezu neutru à 900-980 ℃, trasfurmendu a microstruttura di ghisa in austenite + cementite.
Dopu avè mantenutu à sta temperatura per circa 3 ore, a cementite si decompone, furmendu grafite flocculante; questu prucessu hè a prima tappa di a grafitizazione.
In seguitu, si verifica un raffreddamentu lentu, chì face chì u carbone supersaturatu in l'austenite precipiti è aderisce à a grafite flocculante furmata, permettendu à a grafite di cresce ulteriormente, cumpletendu a seconda tappa di grafitizazione in a gamma 760-720 ℃.
Un ulteriore raffreddamentu lentu cuntinueghja finu à 700–650 ℃, seguitu da un raffreddamentu à l'aria, chì produce infine ghisa malleabile ferritica (ghisa malleabile à core neru).
Prucessu di ricottura per a ghisa duttile
U scopu di a ricottura di a ghisa duttile hè di ottene una ghisa duttile ferritica. Sicondu a microstruttura di a ghisa cum'è colata, u prucessu hè divisu in duie categurie:
- Ricottura à alta temperatura: Aduprata quandu a perlite + cementite libera sò presenti in a microstruttura cum'è cola.
Prucessu: Scaldate à 900-950 ℃, mantene per 2-5 ore, raffreddate lentamente in u fornu à circa 600 ℃, poi raffreddate à l'aria.
- Ricottura à bassa temperatura (ricottura dolce/ricottura di distensione) Aduprata quandu a microstruttura cum'è fusione hè ferrite + perlite + grafite, senza cementite libera.
Prucessu: Scaldate à 720-760 ℃, mantene per 3-6 ore, raffreddate lentamente in u fornu à circa 600 ℃, poi raffreddate à l'aria.
Sè solu hè necessariu un sollievu da u stress, mantene à 600-650 ℃ per 1-3 ore.
Trè prucessi principali di trattamentu termicu per a ghisa grisgia: A ghisa grisgia cuntene grafite in scaglie, adatta per a fusione di pezzi cumplessi à pareti sottili, ma hè sensibile à a velocità di raffreddamentu. I trattamenti termichi cumunimenti usati sò i seguenti:
- Ricottura di distensione: Durante u prucessu di raffreddamentu di a fusione, un raffreddamentu irregulare pò generà facilmente tensioni interne, purtendu à deformazioni è screpolature.
Per e fusioni cumplesse cum'è i letti di e macchine, i blocchi motore, i blocchi cilindri è e teste di i cilindri, hè necessaria una ricottura di distensione per stabilizà e dimensioni.
Prucessu: Scaldà à 500–550 ℃ à una velocità di 60–120 ℃/h, mantene à quella temperatura, poi raffreddà in fornu à 150–220 ℃, seguitu da raffreddà à aria.
- Eliminazione di a ricottura di a ghisa bianca: U raffreddamentu rapidu di a superficia è di e zone à pareti sottili di i getti porta facilmente à a furmazione di strutture di ghisa bianca, aumentendu a durezza, a fragilità è e difficultà di machinazione.
Prucessu: Scaldate à 850–890 ℃, mantene per 2–5 ore per decompone a cementite (Fe₃C), poi raffreddate lentamente in fornu à 400–500 ℃, seguitu da raffreddamentu à aria.
- Trattamentu di indurimentu superficiale: E superfici chì richiedenu alta durezza è resistenza à l'usura, cum'è e guide di e macchine utensili è e pareti interne di i cilindri, ponu esse indurite.
Metodi cumuni: Indurimentu di a superficia di riscaldamentu per induzione d'alta frequenza, indurimentu di a superficia di riscaldamentu per resistenza di cuntattu, ecc.
Missaghju in ligna
CI PUDE PIACE
Fabbricante di mobili di alta qualità
Raccordi per tubi a T riduttive a faccia quadrata nera NPT
Tubu d'oliu à doppia filettatura maschile
Raccordi per tubi a capezzolo maschile galvanizzati NPT
Raccordi per tubi a flangia galvanizzata NPT
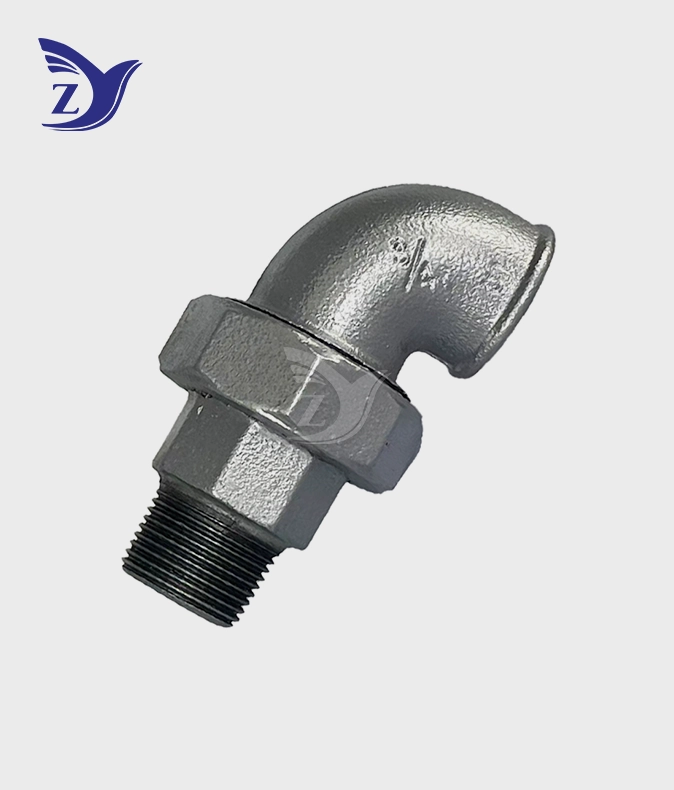
Raccordi per tubi filettati a gomito d'unione galvanizzati NPT cù estremità maschili è femminili
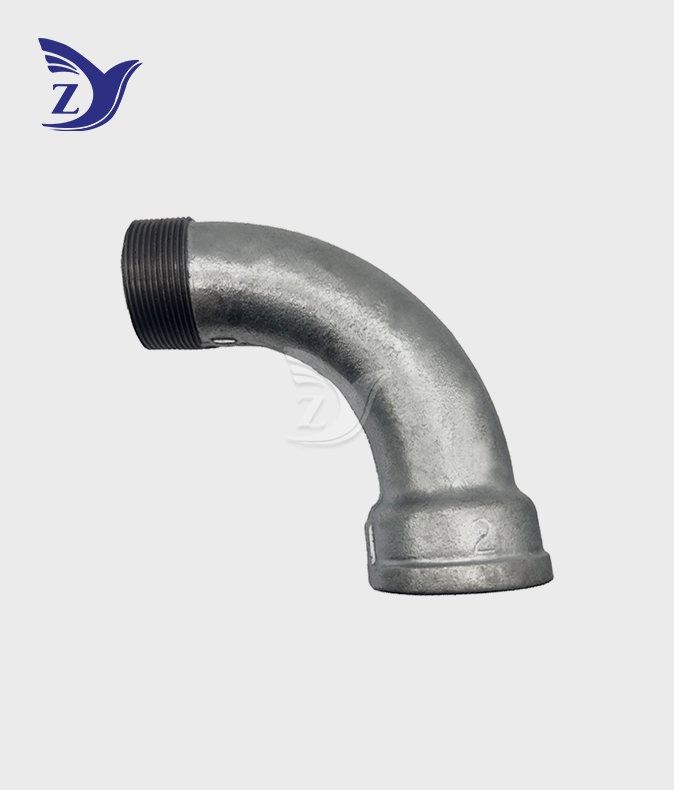
Raccordi per tubi a gomito a raggio lungo 90° maschio femmina galvanizzati BSPT
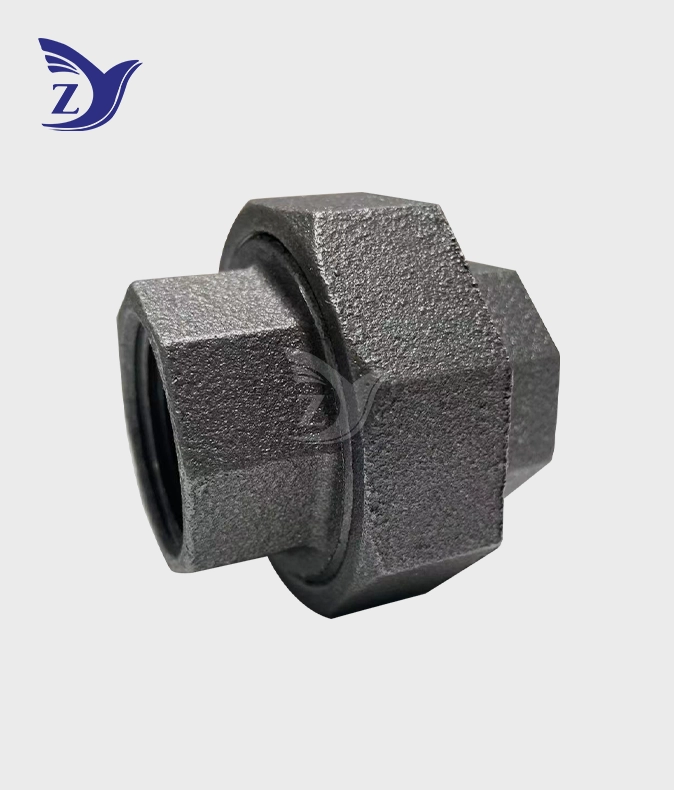
Raccordi per tubi NPT Black Union 340
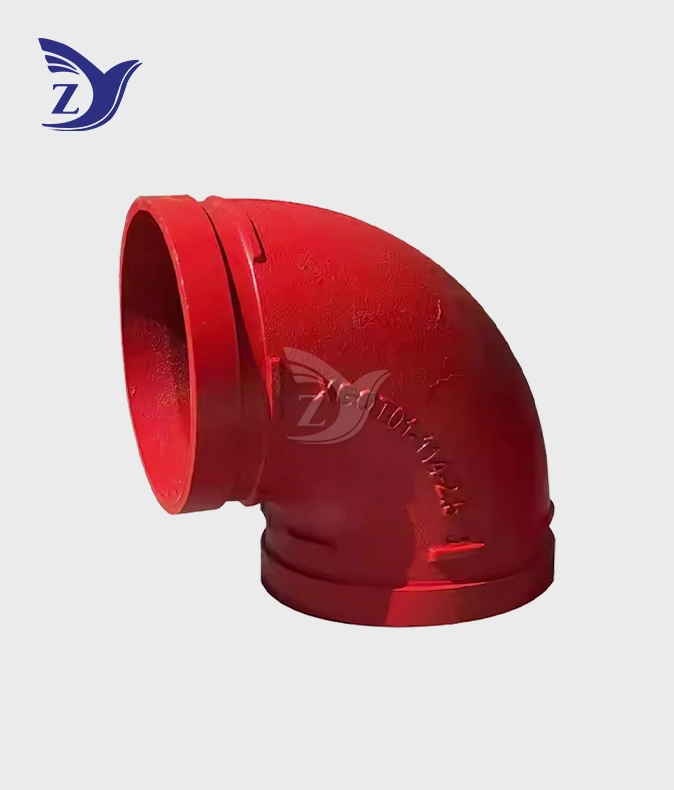
Gomitu à 90° scanalatu à u focu